
———— 全国服务热线 ———— 13931820928 / 400 1869 365

一、手动密集架执行标准及相关技术参数
1 手动密集架技术参数
1.1 手动密集架符合GB/T 13667.3-2013《钢制书架第 3 部分:手动密集书架》国家标准。
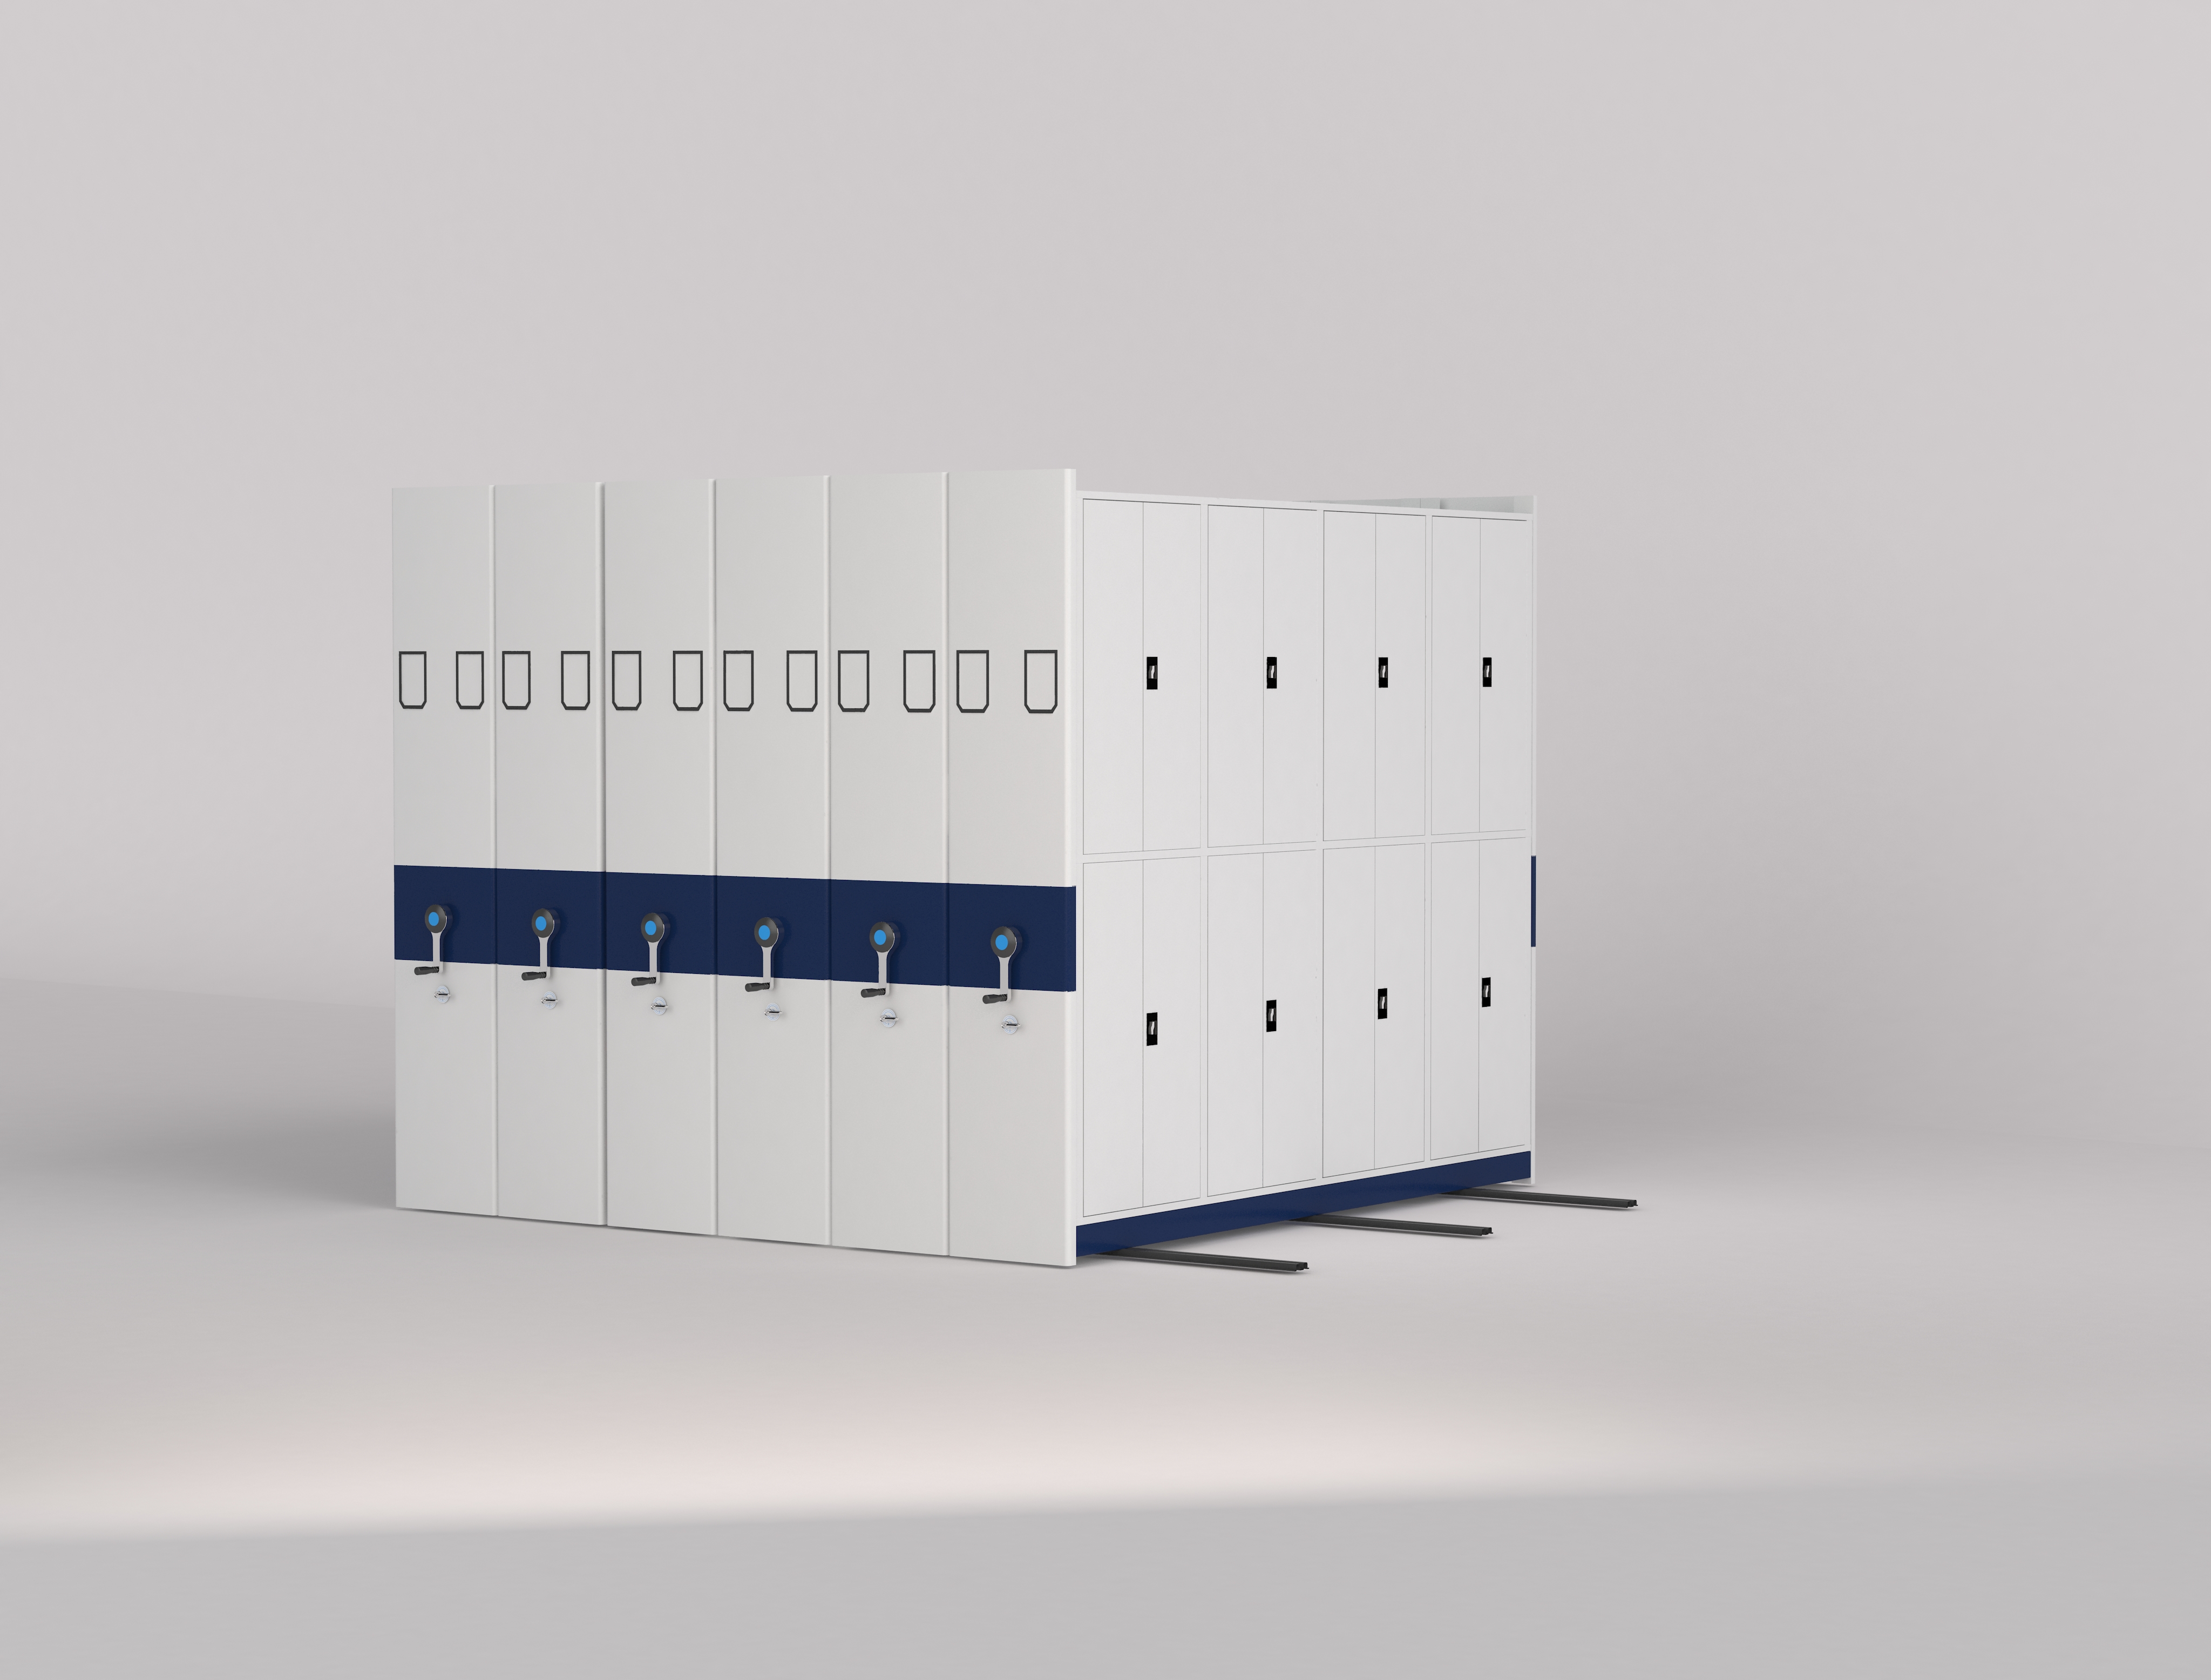
1.2 手动密集架的所有钢板,使用优质钢材。手动密集架主要由导轨、底盘、传动机构和架体(包括立柱、挂板、搁板、顶板、 门板及侧护板)等零(部)件组成。架顶设有防倒及防尘装置,密封:两列移动护板闭合中间的密封条,采用高性能抗老化橡塑密封条,门面列和中间移动列分别装有锁具和制动装置,每组密集架闭合后可用总锁锁住,形成一个封闭的整体,各列移开后可单独制动,确保人员安全,颜色按采购人要求,表面经静电喷粉,高温塑化处理,色泽一致,喷涂无死角,漆面均匀光滑、无划痕。
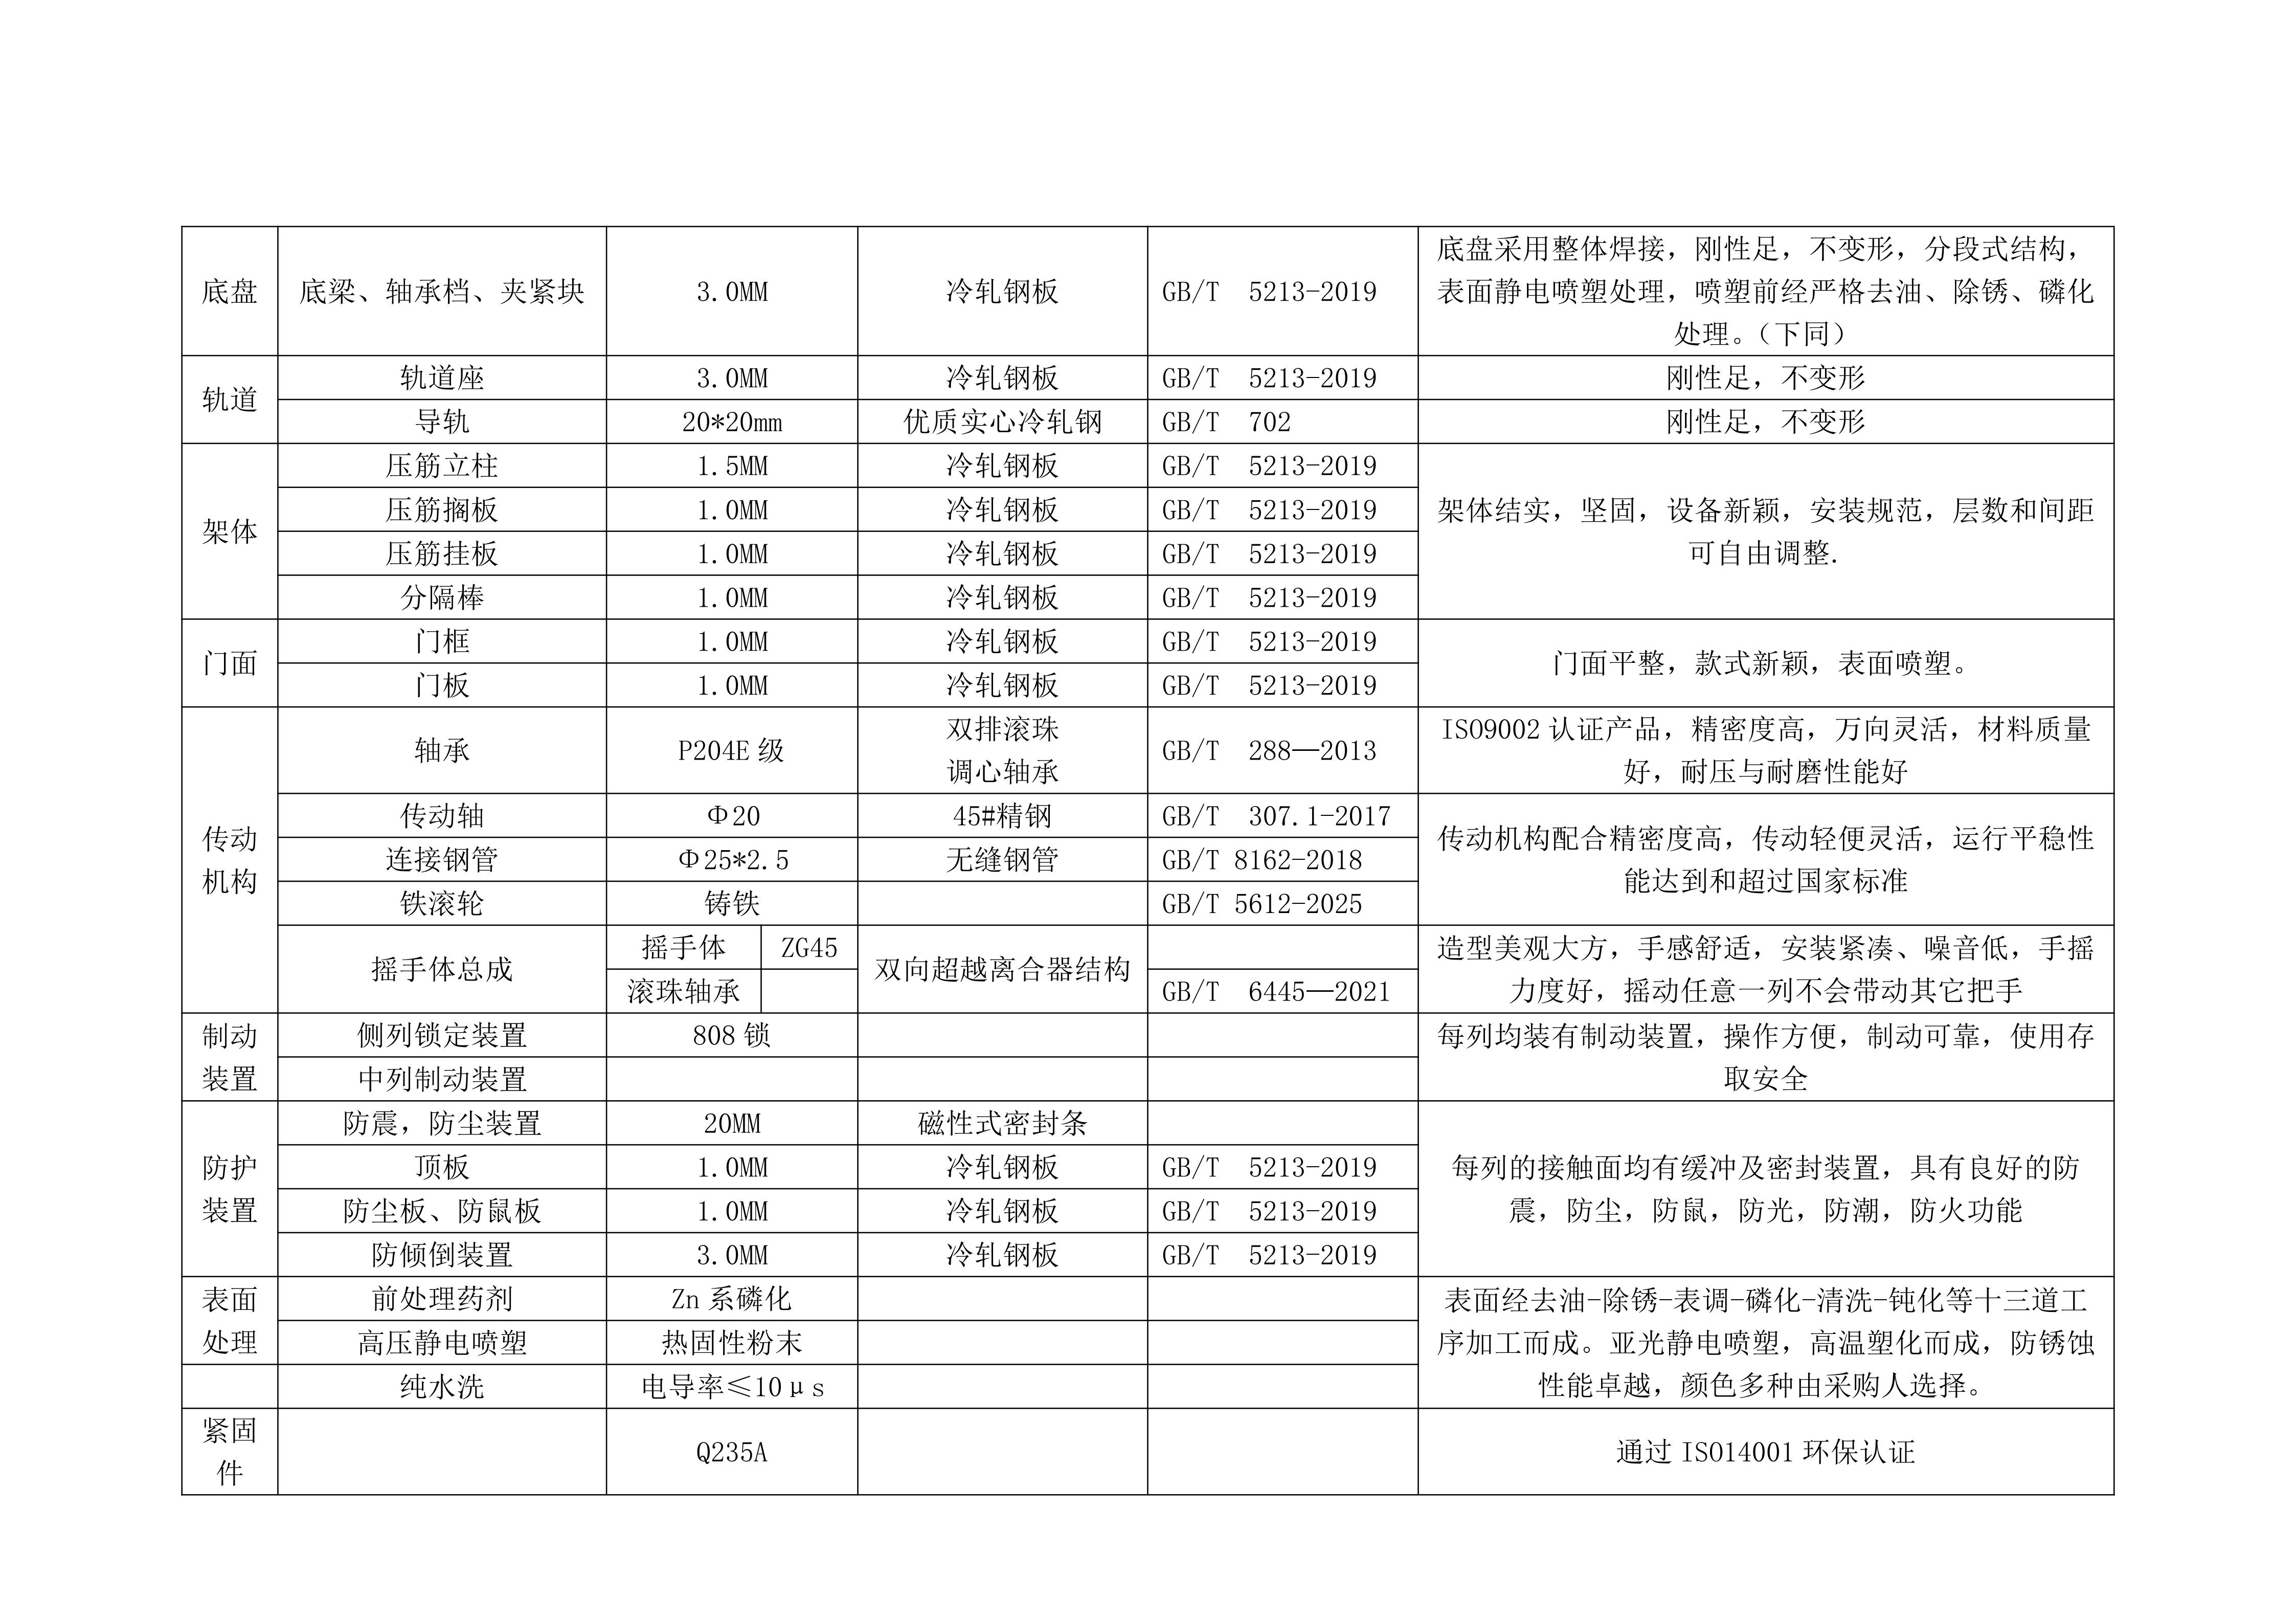
1.3 底盘:采用3.0mm优质冷轧钢板,分段焊接后整体组装式,成型高度120mm,保证整体刚性和精度,底部需安装防倾倒装置防止架体倾斜。底盘由纵梁、横梁等部件组成,横梁弯边≥40mm,底盘两端封头,纵梁与横梁牢固焊接,在直角处上、下两平面均焊上三角形加强板,有效保证架体不扭曲、错位、变形。轴承档须采用四折成型,设计为“ ”型,确保在外力作用下无任何变形情况发生。底盘各段组装时采用螺栓连接,成型后长期运行不松动不变形。
1.4 轨道:20*20,实心方钢,表面喷塑或镀锌。
1.5 轨道座:采用3.0mm优质冷轧钢板。
1.6 立柱:采用1.5mm优质冷轧钢板辊压制作工艺折弯成型,正面及两侧面压筋工艺,每拼立柱采用上、中、下三根连接横梁。每根立柱侧面均布双排调节孔。挂板、搁板可沿调节孔上、下调节,使层数和间距可按需要调整。每根立柱须插入底梁,和底梁连接牢固,长期使用架体不倾斜、不变形。
1.7 搁板:采用1.0mm优质冷轧钢板辊压制作工艺折弯成型,上面及两侧面压筋工艺。
1.8 挂板:采用1.0mm优质冷轧钢板辊压制作工艺折弯成型。
1.9 防尘门由门板、门档、门锁等部件组成。门板和门档1.0mm采用优质冷轧钢板,右门上装有密集架专用闪电锁。组装后缝隙均匀,锁定紧密,开启灵活;方便存取。
1.10侧面板:采用1.0mm优质冷轧钢板折弯成型,款式新颖,多拼隔色。
1.11顶板:采用1.0mm优质冷轧钢板,四角对焊,使其成框架结构,加强顶板的钢性。顶板通过螺栓紧固于立柱上端既能加强架体的整体刚性又能起到防尘、防水的作用。
2 传动系统
2.1 轴承:采用P204,E级,优质平装式球面万向滚珠调心轴承。
2.2 传动轴:Φ20mm加工精度不低于3.2,调质热处理,HB200-290,用45#冷拉实心圆钢,通体实心轴。
2.3 连接管:采用Ф25*2.5无缝钢管,需做表面镀锌或发黑等防腐处理。
2.4 铁滚轮:Ф120,HT200铸铁,精加工成型,牢固耐用。
2.5 链轮:采用精钢滚齿链轮,12-48齿ZG45,经锻压精密加工成型,回火去除应力,加工车、滚齿、插键槽、去毛齿、齿部经高频淬火HRC60-62。
2.6 链条:采用Φ8.5mm,节距12.7mm摩托车滚子链条。
2.7 传动机构:双向超越离合器结构,三分力、三变速、中间驱动方式自由挂档脱落装置,机械式自脱超越离合摇手体,多级速比1:6。传动机构配合精度高,定位可靠,传动轻松、省力,运行平稳,摇动轻便,使用过程中不会产生响声及噪音;带自动重力复位功能,使用过程中摇到任何位置任何方向都能复位到原点位置;带动架体运行时,靠内部设计的凸轮运动工作原理,使用圆柱体滚珠非常安全可靠地带动架体运行,在满负载情况下能保持轻便、灵活、平稳、无失灵现像。
3 制动装置
3.1 边列锁定装置:每列均装有制动装置,操作方便,制动可靠,使用存取安全。
4 防护装置
4.1 密封条:采用磁性密封条,每列接触面均有缓冲及密封装置,具有防震、防尘、防鼠、防光、防潮、防火功能。
4.2 防尘板:1.0mm冷轧钢板,每列接触面均有缓冲及密封装置,具有防震、防尘、防鼠、防光、防潮、防火功能。
4.3 防倾倒装置:3.0mm冷轧钢板防止架体单侧倾倒,有效保证档案管理人员人身安全。
5 表面处理
5.1 塑粉:热固性粉末。
6 紧固件
6.1 国标,均需氧化或镀锌处理。
7 前期处理
7.1 前期处理采用乳化剂和碱性助洗脱脂剂脂、磷化液除锈、锌系薄膜磷化、钝化。前期处理原料采用环氧树脂粉体涂料。其工艺过程如下:55℃-65℃热水脱脂——冷水清洗——除锈——冷水清洗——中和——表调——35℃-45℃磷化——冷水清洗——55℃-65℃热钝化——200℃烘干。除油、去锈处理工艺
8 表面处理
8.1 所有工部件的表面处理是热固性粉末喷涂,然后200℃高温固化为成品,时间控制在10-15分钟范围内。热固性粉末由经过ISO14001国际环保认证企业提供,颜色根据用户要求选定。
8.2 涂膜技术标准:
光泽测定:60%镜面反射率,测定400±5%
涂膜硬度:中华牌铅笔≥2H试验合格
耐冲击力:冲击试验1/2”*500g>30cm正面冲击,涂膜无裂纹、皱纹及剥落现象
涂膜厚度:60-70um
涂膜附着力:划格法试验,100%不剥落,达到2级标准
耐腐蚀试验:盐雾试验48小时,涂膜无脱落现象
9 制造
9.1 凡需焊接的部位焊接牢固,焊点均匀,焊痕高度以不大于1mm,焊点间距应控制在100mm以内,焊痕表面波纹平整,无焊焦、焊穿等现象。
9.2 冲压件平整无毛刺,无裂痕,冲压尺寸的误差控制在±2.0mm之内。
9.3 折弯到位,以确保工件折弯所需角度,其邻边垂直度、平行度控制在≤1.5mm内。
9.4 涂层表面平整光滑,色泽均匀一致,无流挂、起粒、皱皮、露底、剥落、伤痕等外观缺陷。
9.5 各零件、组合件表面光滑平整,无尖角凸起;各零件、组合件之间能保持互换性。所有标准件及紧固件均需氧化或镀锌处理。
10 载重性能
10.1搁板载重:搁板负载载重80kg,大挠度3mm,24h卸载后,无裂痕及钢性变形,残余变形量不大于0.3mm。
10.2全负载载重:每标准节在全负载(搁板均匀载重80kg)的情况下,架体、立柱无明显变形,架体无倾倒现象。
10.3载重运行:在全负载的情况下,各列密集架在手动操纵下,运行自如,无阻滞现象。每标准节手动摇力不大于11.8N(每列密集架的手柄摇力为:11.8N×标准节数)。
10.4载重稳定性:在受全部载荷二十分之一外力(沿X、Y轴两个方向的水平外力)的作用反复100次后,取消外力,架体所产生的倾斜不大于总高的百分之一。支架、立柱无明显变形。
11 安装
11.1各部安装牢固可靠,无松动现象,各结构件和架体无明显变形,架体无倾斜现象。每标准节组合后外型尺寸(长、宽、高)的极限偏差为正负2mm。
11.2标准架组装后,侧面板与中腰带的对缝处的间隙不大于2mm。
11.3门缝间隙在工装保障的前提下,均匀一致在1-2mm之间。
11.4导轨安装后,单根导轨的直线度不大于1.0mm/m。5m中不大于2.0mm。两根导轨水平高度偏差不大于1.0mm/m。两根导轨宽度之间的平行度偏差不大于2.0mm/m,全长不大于2.0mm,导轨对接处高低差不大于0.3mm,架体移动时与轨道保持90度。
11.5架体平行度:正负在1—2mm/列之间,架体垂直度:正负在1—2mm/列之间,架体纵向同步度:正负在 1—2mm/列之间。
二、手动密集架材质明细表




 冀公网安备13112202000304号

